


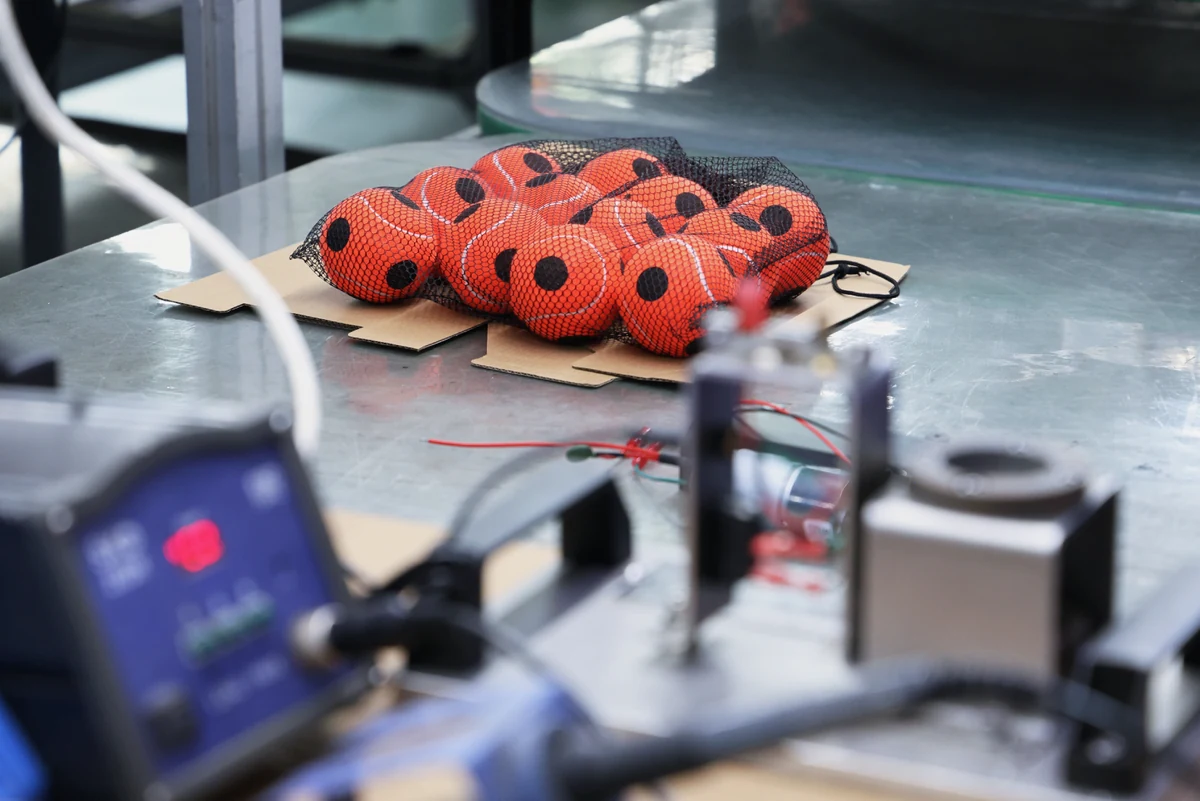
La fabrication en sous-traitance d'équipements de fitness correspond à l'externalisation de la production de matériel de musculation, d'entraînement et de sport, au sein de laquelle un fabricant unique usine les châssis et carters, approvisionne les composants, assemble, teste et conditionne l'unité finie selon le cahier des charges de la marque.
Komaspec accompagne les marques de fitness et de sport depuis 2005 grâce à son service de fabrication en sous-traitance clé en main : équipements de musculation grand public et professionnels, machines d'entraînement motorisées, porte-vélos et accessoires de cyclisme, ainsi que produits nautiques et sportifs, fabriqués dans nos propres usines en Chine, au Vietnam et au Mexique.
Obtenir une revue de fabrication gratuite →Les équipements de fitness sont simples à concevoir et complexes à bien fabriquer
Un rack de squat se résume à quelques tubes, des tôles découpées au laser, de la visserie et un thermolaquage. La difficulté ne réside pas dans la conception. Elle réside dans le fait que chacune de ces pièces doit être parfaitement conforme sur la 8 000e unité, et pas seulement sur l'échantillon. Un châssis avec un défaut d'équerrage de 2 mm n'acceptera aucun accessoire. Des projections de soudure sous le revêtement se transformeront en rouille dans une salle d'entraînement. Un faisceau moteur avec un sertissage défaillant se traduit par un retour en garantie.
Lorsque les tubes proviennent d'un fournisseur, la tôlerie d'un autre et l'assemblage d'un troisième, personne n'assume la responsabilité de ces défaillances. La pièce de chaque fournisseur respectait son propre plan. Komaspec a été conçu pour combler cet écart. Nous découpons et cintrons les tubes, découpons les tôles au laser, soudons les châssis, installons la quincaillerie et les moteurs, testons l'unité finie et l'emballons. Un seul devis, un chef de projet dédié, une seule entreprise responsable de ce qui arrive dans votre entrepôt.
Envoyer vos plans pour une revue DFM →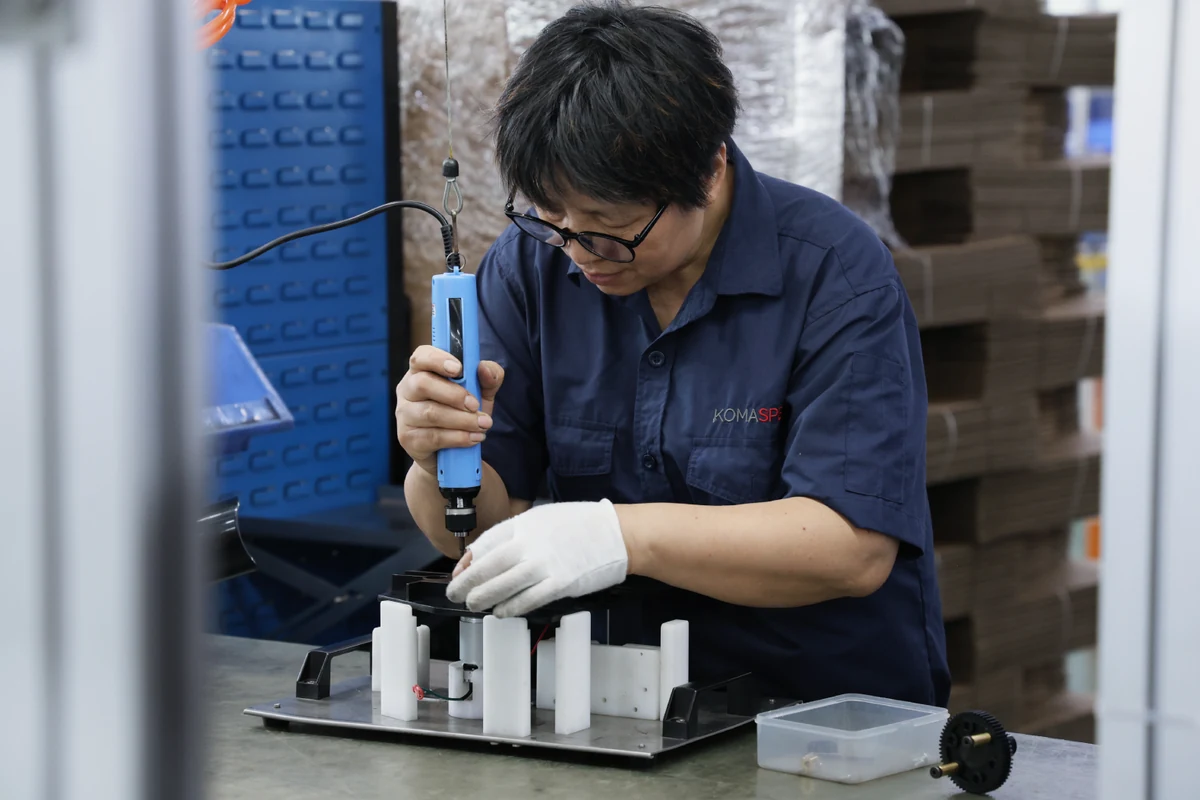
Ce que nous fabriquons pour les marques de sport et de fitness
Nos réalisations pour le sport et le fitness se répartissent en quatre catégories. Les descriptions de produits sont volontairement génériques ; les références clients sont disponibles sur demande sous accord de confidentialité (NDA).
Équipements de musculation et de fitness
Racks, cages, bancs, machines à charge libre, rangements et accessoires à usage grand public et professionnel. Tubes d'acier soudés et tôles découpées au laser, thermolaqués, avec visserie conditionnée en kit pour la vente au détail ou l'installation par un monteur. Les équipements professionnels exigent des épaisseurs plus importantes, des tolérances de châssis plus strictes et un contrôle de finition accru par rapport aux produits grand public. Nous fabriquons les deux sur les mêmes lignes avec des gabarits et des plans de contrôle distincts.
Cintrage de tubes · Découpe laser · Pliage CNC · Soudage MIG et robotisé · Thermolaquage · Kitting visserie · Assemblage
Produits de fitness électriques et motorisés
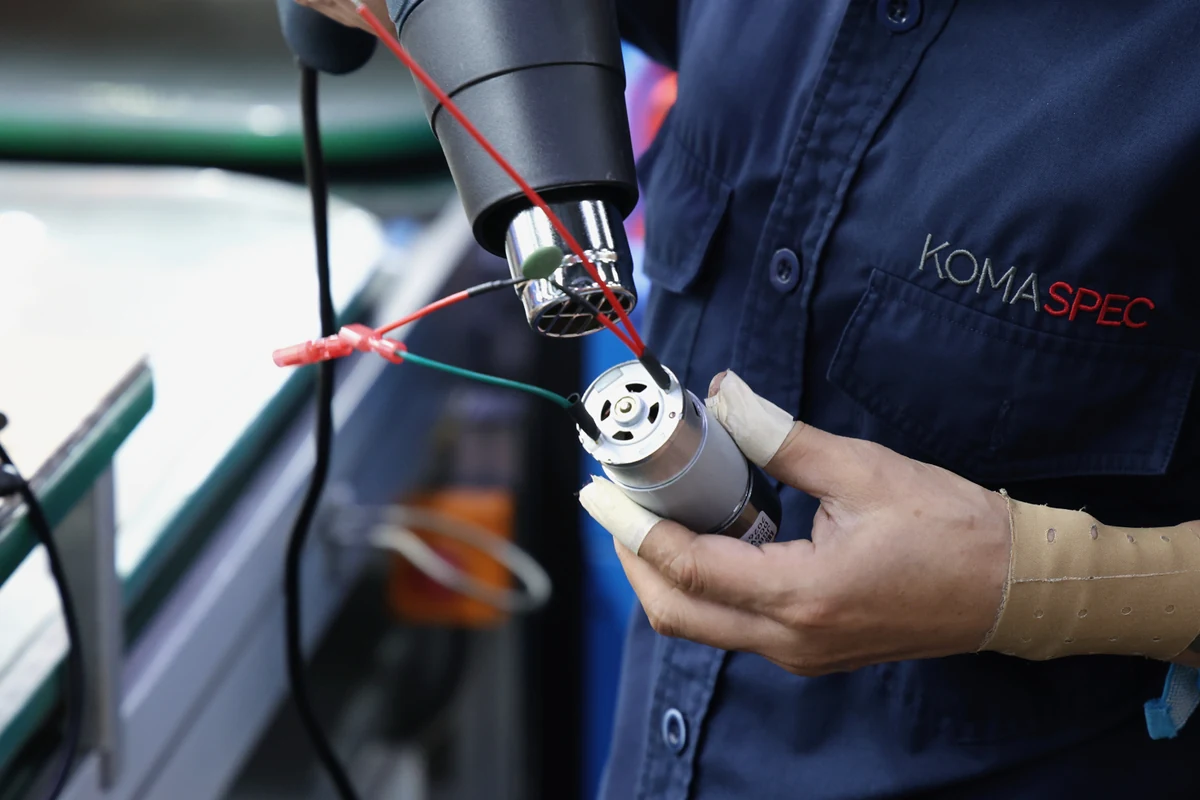
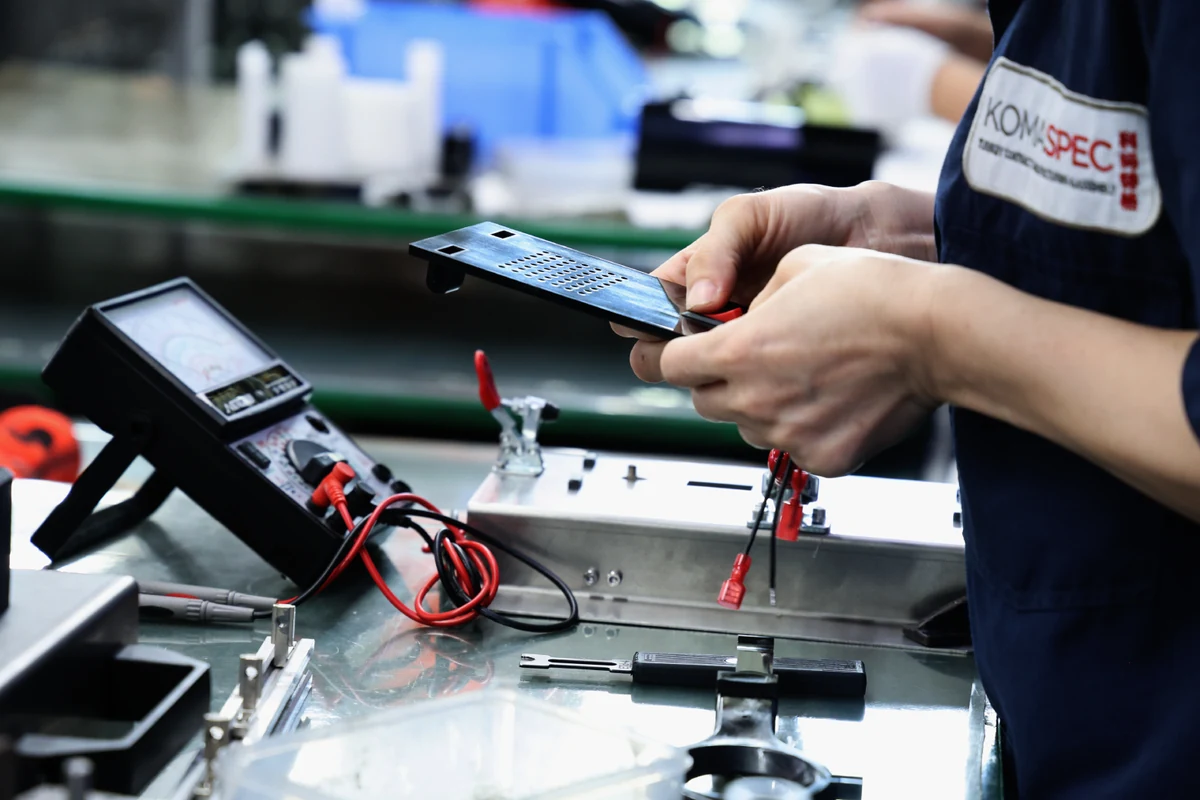
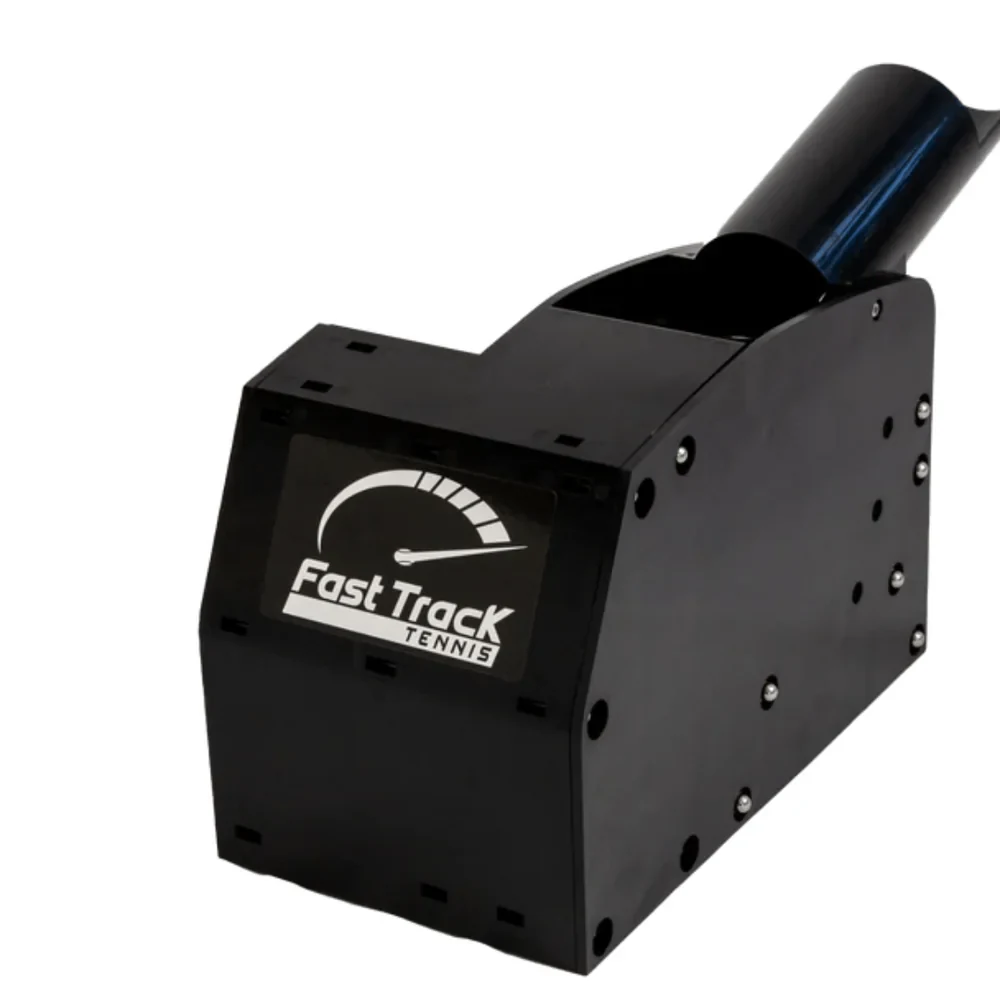
Machines d'entraînement intégrant moteurs, commandes et câblage, comme la machine de tennis présentée sur cette page. Nous fabriquons le châssis et les carters en tôle, confectionnons les faisceaux de câbles en interne, montons les moteurs et les cartes, puis effectuons un test électrique sous tension et un test fonctionnel sur chaque unité avant emballage. Les PCBA proviennent de partenaires qualifiés ; l'intégration et les tests sont assurés par nos soins.
Tôlerie · Injection plastique · Câbles et faisceaux · Intégration PCBA · Serrage au couple contrôlé · Test électrique et fonctionnel à 100 %
Porte-vélos et accessoires de cyclisme
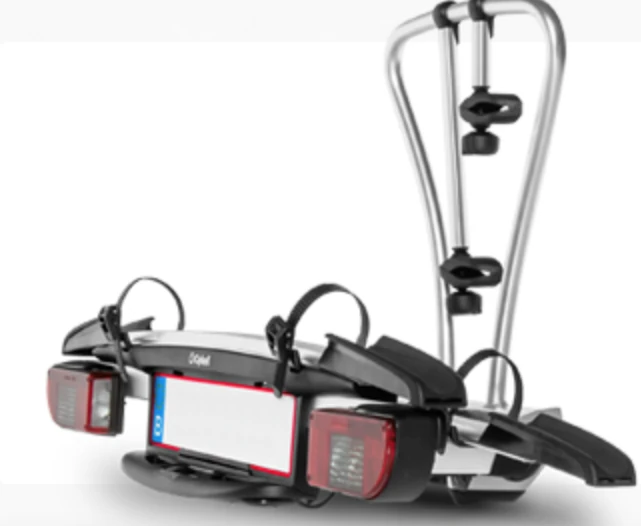
Porte-vélos sur attelage, systèmes de transport et dispositifs de verrouillage. Ensembles mécano-soudés porteurs en tubes et acier embouti, dotés de mécanismes d'assistance pneumatiques ou mécaniques, d'un thermolaquage adapté à un usage extérieur et soumis à des essais de fatigue avant validation. Voir l'aperçu de projet plus bas.
Usinage de tubes · Emboutissage · Découpe laser · Soudage MIG · Thermolaquage · Assemblage · Essais de fatigue
Produits pour sports nautiques et de plein air
Systèmes de propulsion motorisée pour kayaks et accessoires de sports nautiques, où l'étanchéité dicte la conception. Nous avons qualifié des produits submersibles selon la norme IPX7 grâce à des boîtiers moulés par injection, de l'électronique surmoulée/résinée et un câblage sur mesure.
Injection plastique · Surmoulage · Résinage · Câblage sur mesure · Tôlerie · Essais IPX7
Capacités de fabrication pour équipements de fitness
L'intégration verticale n'a de sens que si les moyens sont concrets. Voici ce sur quoi s'appuient les programmes de fitness dans nos usines.
| Procédé | Nos équipements et capacités | Pourquoi c'est déterminant pour les équipements de fitness |
|---|---|---|
| Usinage et formage de tubes | Cintrage de tubes CNC 2 et 3 axes, réduction de diamètre extérieur et rétreint, découpe mécanique et laser de tubes, perçage et emboutissage. Tubes ronds et rectangulaires jusqu'à 50 mm de diamètre extérieur et 4 mm d'épaisseur en acier au carbone, inoxydable et galvanisé, ainsi qu'extrusions d'aluminium. | Montants, traverses, poignées et barres de sécurité sont constitués de tubes. Les cintrer et les couper dans le même bâtiment que le soudage élimine les litiges d'ajustement. |
| Tôlerie et découpe laser | Lasers fibre de 8 kW et 12 kW avec tours de chargement automatique et laser CO2, découpant jusqu'à 20 mm. Presses plieuses CNC de 24 T à 100 T, dont une cellule de pliage robotisée. Insertion de fixations PEM, ébavurage et tonnelage. | Planches de base, goussets, crochets en J, supports moteur et carters de machines. |
| Soudage | Plus de 20 soudeurs qualifiés en TIG, MIG, laser et soudage par points, trois systèmes de soudage robotisé Panasonic et une cellule robotisée ABB. Gabarits de soudage conçus et fabriqués en interne. | MIG robotisé pour des cordons de soudure répétables sur les châssis de série. Les gabarits maintiennent l'équerrage pour que les accessoires s'adaptent à chaque rack, sans exception. |
| Emboutissage | Emboutissage manuel et progressif sur presses de 16 T à 200 T, avec usinage secondaire, soudage et finition dans le même bâtiment. | Équerres, crochets, chapes et plaques de fixation en grande série à un faible coût unitaire. |
| Usinage CNC | Tournage avec embarreur automatique, fraisage 3 et 4 axes, perçage, chanfreinage et taraudage. | Goupilles, bagues, entretoises, axes de poulie et inserts filetés. |
| Injection plastique | Sept presses de 130 à 650 T, surmoulage et moulage d'inserts, soudage par ultrasons, appariement des teintes. | Poignées, embouts, carters, protections et capots conformes à votre standard de couleur. |
| Traitement de surface | Thermolaquage avec teintes RAL et Pantone, cataphorèse (e-coating), zingage, anodisation et polissage. Thermolaquage en interne dans notre usine au Vietnam ; via des partenaires qualifiés en Chine et au Mexique selon notre plan de contrôle. | L'épaisseur et l'adhérence du revêtement sont contrôlées avant assemblage, évitant ainsi qu'une barre écaillée ne parvienne jusqu'au client. |
| Intégration électronique | Confection de câbles et faisceaux en interne, approvisionnement des PCBA auprès de partenaires qualifiés, bancs de test dédiés, chargement de micrologiciel et tests fonctionnels. | Les équipements motorisés et connectés quittent l'usine configurés et testés, et non sous forme de kit. |
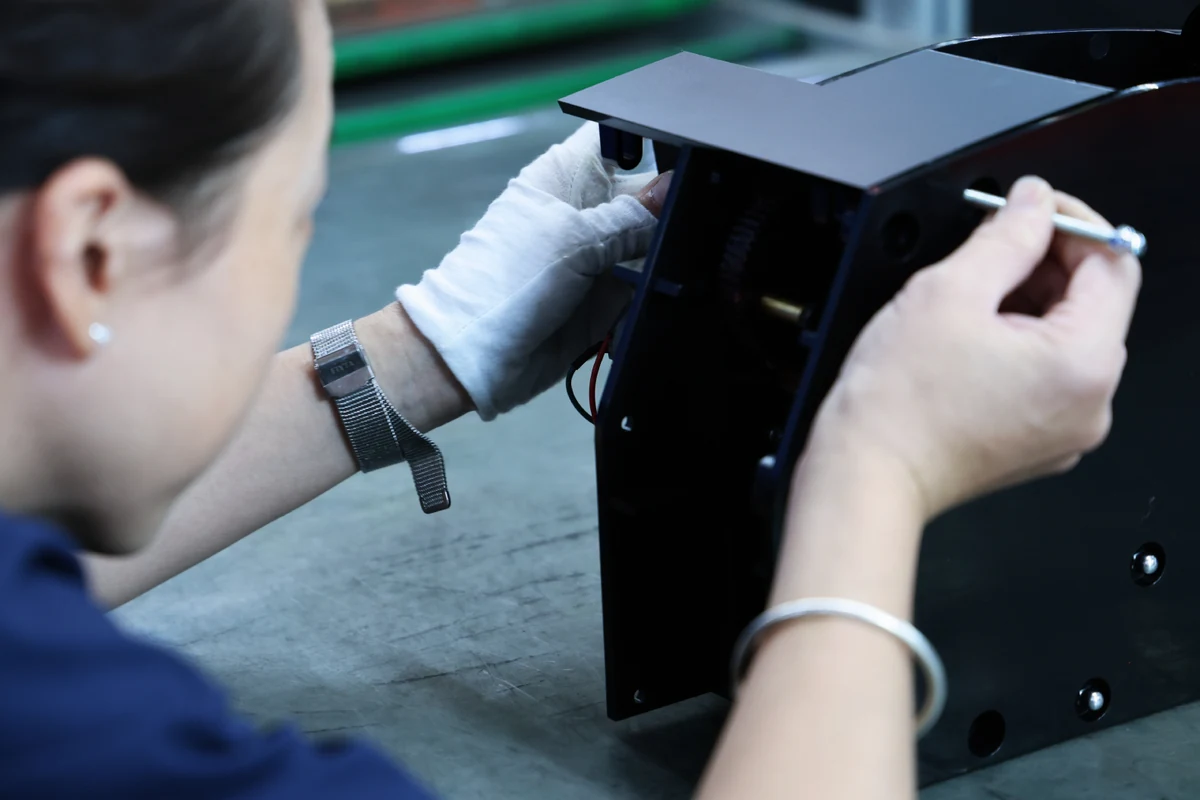
| Assemblage et kitting | Six convoyeurs à bande, six convoyeurs à palettes, douze postes de travail flexibles et un îlot ouvert avec ponts roulants/grues mobiles pour ensembles de plus de 2,5 m. Postes de rivetage, soudage de goujons et conditionnement en kit. | Assemblage final des machines ou sachets de visserie et sous-ensembles conditionnés pour montage par un installateur ou le client. |
Concevoir des équipements de fitness pour la fabrication (DFM)
Nos ingénieurs examinent chaque programme d'équipement de fitness avant chiffrage, et six points reviennent systématiquement. Voici ce que nous vérifions. Le DFM chez Komaspec →
Sections de tube et épaisseurs de paroi
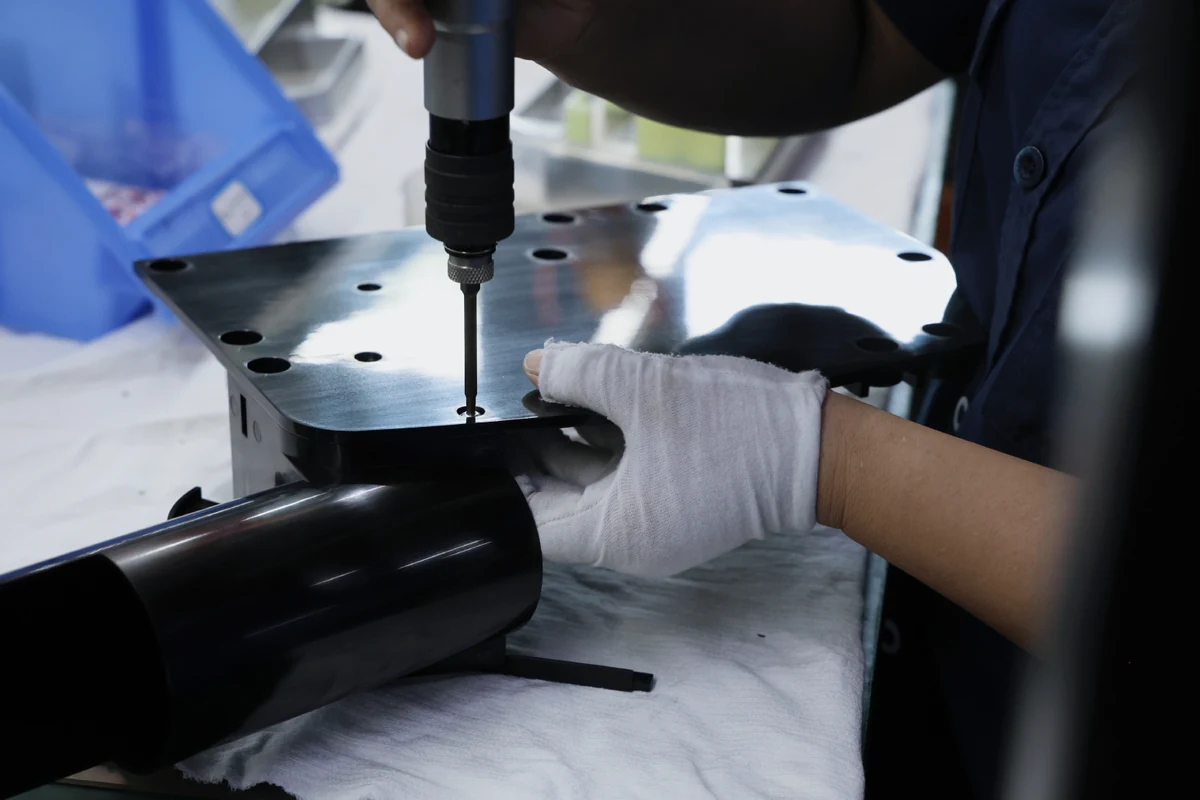
Notre capacité de cintrage en interne prend en charge les tubes jusqu'à 50 mm de diamètre extérieur et 4 mm d'épaisseur. Les profilés structurels plus imposants peuvent être découpés, soudés et peints sur place, mais ils sont préformés par un fournisseur, ce qui influe sur les coûts et délais. Nous vous indiquons dès l'étape RFQ où se situe votre conception.
Accessibilité et séquence de soudage
Un assemblage simple à dessiner peut être inaccessible pour une torche robotisée une fois l'élément voisin mis en place. Nous concevons simultanément le gabarit et la séquence de soudage, et nous proposerons de déplacer un gousset ou de diviser un sous-ensemble soudé si cela est nécessaire pour souder et inspecter correctement le joint.
Tolérances critiques versus tolérances superflues
L'entraxe des perçages pour les montants et accessoires requiert des tolérances serrées pour garantir la compatibilité de l'ensemble de la gamme. En revanche, la longueur hors tout d'un capot esthétique ne l'exige pas. Nous signalons les cotes plus strictes que nécessaire, car c'est souvent là que se dissimulent les surcoûts.
Finition sur les surfaces d'usure
Le thermolaquage sur un point de friction, tel qu'un crochet en J ou une barre de sécurité, risque de s'écailler. Dès que la conception le permet, nous préconisons une protection plastique, un insert en UHMW ou une pièce traitée par galvanoplastie avant même qu'un premier échantillon ne ressorte rayé.
Visserie et conditionnement en kit
Les équipements de fitness destinés au grand public sont expédiés partiellement assemblés. Déterminer en amont quels sous-ensembles sont montés à l'usine et quelles fixations sont ensachées impacte les dimensions des cartons, les frais de transport et le volume d'appels au service client.
Moteurs, faisceaux et points de test
Pour les équipements motorisés, nous analysons le choix des connecteurs, le réducteur de tension et la possibilité d'acheminer et tester le faisceau avant fermeture du carter. Un point de test accessible sur la ligne de montage est bien plus avantageux qu'un point accessible uniquement après démontage.
Essais et contrôle qualité pour équipements de fitness
Les équipements de fitness supportent de lourdes charges et engagent la sécurité des utilisateurs. Nos processus qualité en sont le reflet.
Essais de fatigue et de performance
Pour les produits porteurs tels que les racks et les porte-vélos, nous réalisons des essais de fatigue et de performance selon vos spécifications avant validation, et nous vous accompagnons dans les tests de certification auprès d'organismes tiers si nécessaire.
Gabarits dédiés et calibres passe/passe-pas
Fabriqués en interne pour chaque programme, ils permettent de contrôler objectivement l'équerrage des châssis, l'emplacement des perçages et l'ajustement des accessoires directement au poste, sans se fier à une simple estimation visuelle.
Contrôle en ligne et test fonctionnel à 100 %
Sur chaque unité produite, sans se limiter à un échantillonnage. Les appareils motorisés font l'objet d'un contrôle électrique sous tension et d'un test fonctionnel avant fermeture du carter, puis à nouveau avant emballage.
Enregistrements qualité numériques (QC)
Les plans de contrôle sont intégrés sur tablettes en atelier avec leurs critères d'acceptation. Les données IQC, PQC et FQC sont saisies numériquement, traçables par ordre de fabrication et par lot, et exportables sous forme de rapports COC et FQC pour vos archives.
Trois régions de production, un seul programme
L'implantation de votre fabrication d'équipements de fitness influence directement le coût rendu, les délais de livraison et les flux d'expédition. Le matériel de fitness étant lourd et volumineux, le transport et les droits de douane représentent une part prépondérante du coût de revient total, conférant au pays d'origine une importance cruciale. Les produits finis sont assemblés en Chine ou au Vietnam ; le Mexique approvisionne les programmes nord-américains en pièces de tôlerie.
Intégration verticale complète : tubes, tôlerie, emboutissage, plastique, soudage, faisceaux, assemblage. Chaîne d'approvisionnement en composants la plus complète. Marchés hors États-Unis.
Découpe laser, pliage CNC, soudage, thermolaquage, visserie et assemblage. Origine « Made in Vietnam » pour les produits distribués aux États-Unis.
Pièces de tôlerie et petits sous-ensembles : découpe laser, pliage CNC, fraisage CNC. Approvisionnement de proximité en composants et pièces de rechange pour les programmes nord-américains ; les équipements de fitness finis sont fabriqués en Chine ou au Vietnam.
L'un de nos clients dans le secteur des accessoires pour vélos applique exactement cette répartition : la Chine approvisionne l'Australie, le Canada et l'Europe, tandis que les composants sont acheminés vers le Vietnam pour l'assemblage et la livraison aux États-Unis sous certificat d'origine vietnamien. Même équipe d'ingénieurs, même système qualité, même interlocuteur dédié. Découvrir nos usines →
Sommes-nous le bon partenaire de fabrication pour votre gamme de fitness ?
Nous préférons vous le faire savoir dès maintenant plutôt qu'après plusieurs tours de chiffrage.
Nous correspondons parfaitement à votre besoin si :
Votre produit fini est conçu à base de tubes, de tôlerie ou de plastique, avec ou sans moteurs ni électronique, et s'inscrit dans un programme de production récurrent.
Les volumes sont moyens à élevés, avec de la variété : plusieurs références (SKU), coloris ou configurations plutôt qu'une production massive unique.
Vous êtes une marque de sport ou de fitness, une PME établie ou une start-up financée passant du prototype à la série, et vous recherchez une réelle expertise DFM plutôt qu'une simple usine exécutant les plans sans analyse critique.
Une autre solution peut être plus adaptée si :
Vous n'avez besoin que de quelques pièces unitaires de tôlerie ou de tubes sans récurrence de production. Notre plateforme sœur Komacut permet de les chiffrer en ligne instantanément.
Vous recherchez des disques en fonte, des haltères ou d'autres poids standard au coût unitaire le plus bas possible. Ce n'est pas notre spécialité.
Votre produit n'est encore qu'au stade d'ébauche conceptuelle. Nous pouvons vous accompagner en DFM, prototypage et résolution de problèmes, mais nous travaillons sur la base d'une conception validée par vos soins.
FAQ sur la fabrication d'équipements de fitness
Réponses aux questions fréquentes sur nos services de fabrication en sous-traitance d'équipements de fitness.
Il s'agit d'externaliser la production d'équipements de fitness, de musculation ou de sport auprès d'un fabricant qui usine les pièces, approvisionne les composants, assemble, teste et conditionne le produit fini selon vos spécifications. Dans un modèle clé en main comme celui de Komaspec, une seule entreprise prend en charge l'ensemble de la fabrication, évitant à la marque d'avoir à coordonner un atelier de tubes, un atelier de tôlerie, un applicateur de revêtement et un assembleur.
Oui. Nous travaillons à partir de vos plans, modèles 3D et nomenclatures (BOM). Chaque programme bénéficie d'une revue DFM dès les étapes du RFQ, des plans et des échantillons, avec des rapports écrits de fabrication d'échantillons. L'outillage que vous financez vous appartient.
Oui. Les équipements professionnels utilisent des tubes plus épais, des tolérances de châssis plus strictes et un contrôle de finition plus rigoureux. Nous utilisons des gabarits et des plans de contrôle distincts pour chacun d'eux plutôt que de les traiter comme un seul et même produit.
Oui. Les faisceaux de câbles sont fabriqués en interne, les PCBA sont approvisionnés auprès de partenaires qualifiés et intégrés par nos soins, et chaque unité motorisée subit un test électrique sous tension et un test fonctionnel sur ligne. Nos pages consacrées à la fabrication électronique et à l'assemblage box build détaillent ces capacités.
Il n'y a pas de MOQ fixe. Cela dépend de la pièce, de l'outillage et de la régularité du programme associé à la commande. Nous sommes équipés pour les moyennes et grandes séries diversifiées. Pour les pièces métalliques unitaires ou en petites séries, Komacut est plus rapide.
Des essais de fatigue et de performance selon vos spécifications, des contrôles dimensionnels à 100 % en cours de production avec des gabarits spécifiques au programme et des calibres passe/passe-pas, une inspection du revêtement avant assemblage, ainsi qu'un test fonctionnel sur chaque unité finie. Nous prenons également en charge les essais de certification par des organismes tiers.
Les équipements de fitness finis sont fabriqués en Chine ou au Vietnam. La Chine offre l'éventail de procédés le plus étendu et la chaîne d'approvisionnement la plus complète ; le Vietnam confère aux produits destinés aux États-Unis l'origine « Made in Vietnam ». Notre usine au Mexique fournit des pièces de tôlerie et des sous-ensembles pour les programmes nord-américains. Les programmes peuvent être répartis entre plusieurs régions, et nous vous recommanderons une organisation industrielle lors du devis.